मैं. संक्षिप्त करना
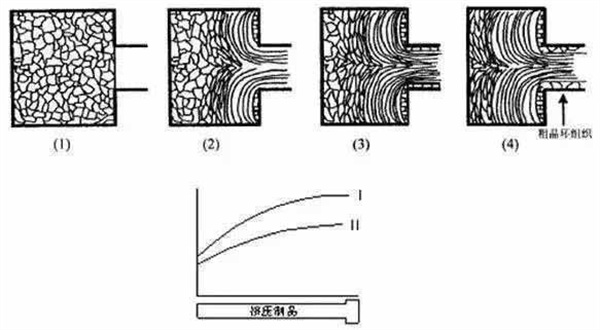
कुछ एक्सट्रूडेड उत्पादों के अंतिम सिरे पर, कम आवर्धन से निरीक्षण करने पर, अनुप्रस्थ काट के मध्य भाग में सींग जैसी आकृति दिखाई देती है, जिसे सिकुड़ती पूंछ कहा जाता है।
सामान्यतः, अग्रगामी एक्सट्रूज़न उत्पाद की पूंछ पश्चगामी एक्सट्रूज़न उत्पाद की पूंछ से लंबी होती है, और नरम मिश्रधातु कठोर मिश्रधातु से लंबी होती है। अग्रगामी एक्सट्रूज़न उत्पाद का संकुचन अधिकतर वलयाकार असंबद्ध परत के रूप में होता है, जबकि पश्चगामी एक्सट्रूज़न उत्पाद का संकुचन अधिकतर केंद्रीय फ़नल के आकार में होता है।
धातु को पिछले सिरे तक एक्सट्रूड किया जाता है, और एक्सट्रूज़न सिलेंडर या गैस्केट के कोने पर जमा हुई पिंड की परत और बाहरी अशुद्धियाँ उत्पाद में प्रवाहित होकर द्वितीयक संकुचन उत्पन्न करती हैं; जब अवशिष्ट सामग्री बहुत कम होती है और उत्पाद के केंद्र में अपर्याप्त मात्रा में सामग्री डाली जाती है, तो एक प्रकार का संकुचन बन जाता है। पूंछ के सिरे से आगे की ओर, पूंछ धीरे-धीरे हल्की होती जाती है और अंत में पूरी तरह गायब हो जाती है।
सिकुड़न का मुख्य कारण
1. अवशिष्ट सामग्री बहुत छोटी है या उत्पाद के कटे हुए सिरे की लंबाई नियमों के अनुरूप नहीं है;
2. एक्सट्रूज़न पैड साफ नहीं है और उस पर तेल के दाग हैं;
3. एक्सट्रूज़न के बाद के चरण में, एक्सट्रूज़न की गति बहुत तेज़ होती है या अचानक बढ़ जाती है;
4. एक विकृत निचोड़ने वाले पैड (बीच में उभरा हुआ पैड) का उपयोग करें;
5. एक्सट्रूज़न सिलेंडर का तापमान बहुत अधिक है;
6. एक्सट्रूज़न सिलेंडर और एक्सट्रूज़न शाफ्ट संरेखित नहीं हैं;
7. पिंड की सतह साफ नहीं है, उस पर तेल के धब्बे, अलगाव के निशान और तहें हैं तथा अन्य दोषों को दूर नहीं किया गया है;
8. एक्सट्रूज़न सिलेंडर का भीतरी आवरण साफ नहीं है या विकृत है, और भीतरी परत को समय पर सफाई पैड से साफ नहीं किया गया है।
रोकथाम विधि
1. अवशेष छोड़ दें और आवश्यकतानुसार पूंछ काट लें;
2. सांचों को साफ रखें;
3. पिंड की सतह की गुणवत्ता में सुधार करना;
4. सुचारू एक्सट्रूज़न सुनिश्चित करने के लिए एक्सट्रूज़न तापमान और गति को उचित रूप से नियंत्रित करें;
5. विशेष परिस्थितियों को छोड़कर, उपकरण और साँचे की सतह पर तेल लगाना सख्त वर्जित है;
6. गैस्केट ठीक से ठंडा हो गया है।
II. स्थूल क्रिस्टल वलय
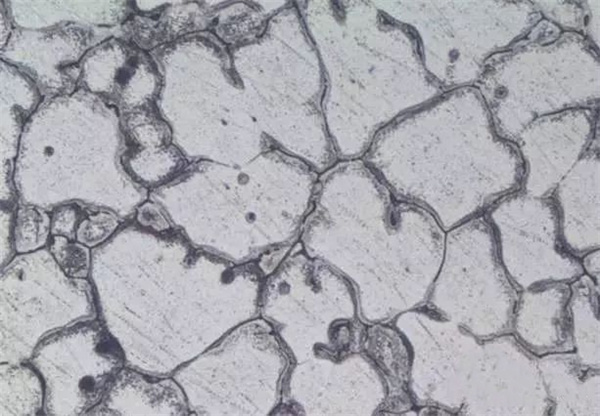
कुछ एल्युमीनियम मिश्र धातु के एक्सट्रूडेड उत्पादों में, सॉल्यूशन ट्रीटमेंट के बाद कम आवर्धन पर परीक्षण नमूने में उत्पाद की परिधि के साथ एक मोटा पुनर्क्रिस्टलीकृत दानेदार संरचना क्षेत्र बनता है, जिसे मोटे दानेदार वलय कहा जाता है। उत्पादों के विभिन्न आकारों और प्रसंस्करण विधियों के कारण, वलय के आकार, चाप के आकार और अन्य प्रकार के मोटे दानेदार वलय बन सकते हैं। मोटे दानेदार वलय की गहराई पूंछ से आगे की ओर धीरे-धीरे कम होती जाती है और अंत में पूरी तरह से गायब हो जाती है। प्राथमिक निर्माण प्रक्रिया यह है कि गर्म एक्सट्रूज़न के बाद उत्पाद की सतह पर उप-दाने का क्षेत्र बनता है, और गर्म करने और सॉल्यूशन ट्रीटमेंट के बाद मोटा पुनर्क्रिस्टलीकृत दानेदार क्षेत्र बनता है।
मोटे क्रिस्टल वलय का मुख्य कारण
1. असमान निष्कासन विरूपण
2. ऊष्मा उपचार का तापमान बहुत अधिक है और धारण अवधि बहुत लंबी है, जिसके कारण दाने बड़े हो जाते हैं;
3. सोने की रासायनिक संरचना तर्कहीन है;
4. सामान्य ऊष्मा-उपचार योग्य सुदृढ़ीकरण मिश्र धातुओं में ऊष्मा उपचार के बाद मोटे दानेदार छल्ले होते हैं, विशेष रूप से 6a02, 2a50 और अन्य मिश्र धातुओं के आकार और छड़ें सबसे गंभीर होती हैं, जिन्हें समाप्त नहीं किया जा सकता है और केवल एक निश्चित सीमा के भीतर ही नियंत्रित किया जा सकता है;
5. एक्सट्रूज़न विरूपण छोटा है या विरूपण अपर्याप्त है, या महत्वपूर्ण विरूपण सीमा में है, और मोटे क्रिस्टल वलय का उत्पादन करना आसान है।
रोकथाम विधि
1. एक्सट्रूज़न सिलेंडर की भीतरी दीवार चिकनी और साफ होती है, जो एक्सट्रूज़न के दौरान घर्षण को कम करने के लिए एक पूर्ण एल्यूमीनियम स्लीव बनाती है;
2. विरूपण यथासंभव पूर्ण और एकसमान होना चाहिए, और तापमान और गति जैसे प्रक्रिया मापदंडों को उचित रूप से नियंत्रित किया जाना चाहिए;
3. घोल के उपचार के दौरान तापमान बहुत अधिक न हो या उसे बहुत देर तक न रखा जाए;
4. छिद्रयुक्त डाई के साथ एक्सट्रूज़न;
5. रिवर्स एक्सट्रूज़न विधि और स्टैटिक एक्सट्रूज़न विधि द्वारा एक्सट्रूज़न;
6. विलयन उपचार-खींचने-पुराना करने की विधि द्वारा उत्पादित;
7. सोने की कुल संरचना को समायोजित करें और पुनर्क्रिस्टलीकरण अवरोधक तत्व की मात्रा बढ़ाएं;
8. उच्च तापमान पर एक्सट्रूज़न का प्रयोग करें;
9. कुछ मिश्रधातु पिंड समरूप नहीं होते हैं, और निष्कासन के दौरान मोटे दाने का वलय उथला होता है।
III, स्तरित
यह धातु प्रवाह के अपेक्षाकृत एकसमान होने पर उत्पन्न होने वाला त्वचा विखंडन दोष है, जिसमें पिंड की सतह साँचे और अग्र भाग के लोचदार क्षेत्र के बीच की सतह के साथ उत्पाद में समाहित हो जाती है। अनुप्रस्थ निम्न-आवर्धन परीक्षण नमूने पर, अनुप्रस्थ काट के किनारे पर विभिन्न परतों का दोष दिखाई देता है।
स्तरीकरण का मुख्य कारण
1. पिंड की सतह पर धूल है या पिंड में कार की परत, धातु के ट्यूमर आदि के बजाय बड़े पृथक्करण समूह हैं, जो आसानी से परतें बना लेते हैं;
2. ब्लैंक की सतह पर खुरदरे निशान या गंदगी जैसे तेल के धब्बे, लकड़ी का बुरादा आदि मौजूद हैं, जिन्हें एक्सट्रूज़न से पहले साफ नहीं किया गया है;
3. डाई होल की स्थिति अनुचित है, यह एक्सट्रूज़न सिलेंडर के किनारे के बहुत करीब है;
4. एक्सट्रूज़न टूल गंभीर रूप से घिस गया है या एक्सट्रूज़न सिलेंडर की बुशिंग में गंदगी है, जिसे समय पर साफ और बदला नहीं जा सकता है;
5. एक्सट्रूज़न पैड के व्यास में अंतर बहुत अधिक है;
6. एक्सट्रूज़न सिलेंडर का तापमान पिंड के तापमान से काफी अधिक होता है।
रोकथाम विधि
1. सांचों का उचित डिजाइन, अयोग्य उपकरणों का समय पर निरीक्षण और प्रतिस्थापन;
2. अयोग्य पिंडों को भट्टी में स्थापित नहीं किया जाता है;
3. अवशिष्ट सामग्री को काटने के बाद, उसे चिकनाई वाले तेल से चिपके बिना साफ किया जाना चाहिए;
4. एक्सट्रूज़न सिलेंडर की लाइनिंग को बरकरार रखें, या समय-समय पर गैस्केट की मदद से लाइनिंग को साफ करें।
IV. खराब वेल्डिंग
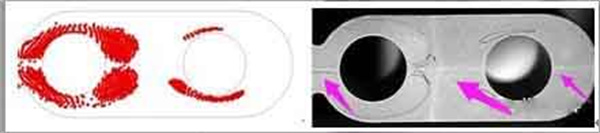
स्प्लिट डाई द्वारा एक्सट्रूड किए गए खोखले उत्पाद में वेल्डिंग के दौरान वेल्ड डीलेमिनेशन या अपूर्ण वेल्डिंग की घटना को खराब वेल्डिंग कहा जाता है।
खराब वेल्डिंग का मुख्य कारण
1. एक्सट्रूज़न गुणांक छोटा है, एक्सट्रूज़न तापमान कम है और एक्सट्रूज़न गति तेज़ है;
2. एक्सट्रूज़न ऊन या उपकरण साफ नहीं हैं;
3. सांचे में तेल लगाएं;
4. सांचे की अनुचित डिजाइन, अपर्याप्त या असंतुलित जलस्थैतिक दबाव, शंट छिद्रों की अनुचित डिजाइन;
5. पिंड की सतह पर तेल के दाग हैं।
रोकथाम विधि
1. एक्सट्रूज़न गुणांक, एक्सट्रूज़न तापमान और एक्सट्रूज़न गति को उचित रूप से बढ़ाएँ;
2. सांचों का उचित डिजाइन और निर्माण;
3. एक्सट्रूज़न सिलेंडर और एक्सट्रूज़न गैस्केट को तेल नहीं लगाया जाता है और उन्हें साफ नहीं रखा जाता है;
4. साफ सतह वाली पिंडों का प्रयोग करें।
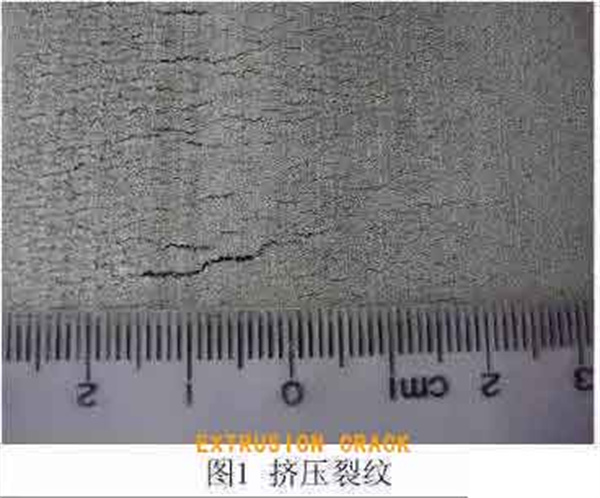
V. एक्सट्रूज़न दरारें
यह एक्सट्रूड किए गए उत्पाद के अनुप्रस्थ परीक्षण टुकड़े के किनारे पर एक छोटी चापाकार दरार है, और इसकी अनुदैर्ध्य दिशा में एक निश्चित कोण पर आवधिक दरारें हैं, जो हल्के मामलों में ऊपरी परत के नीचे छिपी रहती हैं, और गंभीर मामलों में बाहरी परत में दांतेदार दरारें होती हैं, जो धातु की निरंतरता को गंभीर रूप से नुकसान पहुंचा सकती हैं। एक्सट्रूज़न दरारें तब बनती हैं जब एक्सट्रूज़न प्रक्रिया के दौरान डाई की दीवार के अत्यधिक आवधिक तनाव से धातु की सतह फट जाती है।
एक्सट्रूज़न दरारों का मुख्य कारण
1. एक्सट्रूज़न की गति बहुत तेज़ है;
2. एक्सट्रूज़न तापमान बहुत अधिक है;
3. एक्सट्रूज़न की गति में बहुत अधिक उतार-चढ़ाव होता है;
4. एक्सट्रूडेड ऊन का तापमान बहुत अधिक है;
5. जब छिद्रयुक्त डाई को एक्सट्रूड किया जाता है, तो डाई की व्यवस्था केंद्र के बहुत करीब होती है, जिससे केंद्रीय धातु की आपूर्ति अपर्याप्त हो जाती है, जिसके परिणामस्वरूप केंद्र और किनारे के प्रवाह दर के बीच का अंतर बहुत अधिक हो जाता है;
6. पिंडों के समरूपीकरण के लिए की जाने वाली एनीलिंग प्रक्रिया अच्छी नहीं है।
रोकथाम विधि
1. विभिन्न तापन और एक्सट्रूज़न विशिष्टताओं का कड़ाई से पालन करें;
2. उपकरणों और यंत्रों के सामान्य संचालन को सुनिश्चित करने के लिए उनका नियमित निरीक्षण करना;
3. मोल्ड डिजाइन को संशोधित करें और इसे सावधानीपूर्वक संसाधित करें, विशेष रूप से मोल्ड ब्रिज, वेल्डिंग रूम और एज रेडियस आदि का डिजाइन उचित होना चाहिए;
4. उच्च मैग्नीशियम एल्यूमीनियम मिश्र धातुओं में सोडियम की मात्रा को कम से कम करें;
5. पिंड की प्लास्टिसिटी और एकरूपता में सुधार करने के लिए उसे समरूप बनाया जाता है और एनील प्रक्रिया से गुजारा जाता है।
VI. बुलबुले
स्थानीय धातु की परत आधार धातु से निरंतर या असंतुलित रूप से अलग हो जाती है, और यह एक गोलाकार एकल या पट्टी के आकार की गुहानुमा उभरे हुए दोष के रूप में प्रकट होती है, जिसे बुलबुला कहा जाता है।
बुलबुले का मुख्य कारण
1. एक्सट्रूज़न के दौरान, एक्सट्रूज़न सिलेंडर और एक्सट्रूज़न पैड में नमी और तेल जैसी गंदगी होती है;
2. एक्सट्रूज़न सिलेंडर के घिसाव के कारण, घिसे हुए हिस्से और पिंड के बीच की हवा एक्सट्रूज़न के दौरान धातु की सतह में प्रवेश कर जाती है;
3. स्नेहक में नमी मौजूद है;
4. पिंड की संरचना में ही ढीलेपन और छिद्रयुक्तता संबंधी दोष हैं;
5. ऊष्मा उपचार का तापमान बहुत अधिक है, धारण अवधि बहुत लंबी है, और भट्टी में वातावरण की आर्द्रता अधिक है;
6. उत्पाद में हाइड्रोजन की मात्रा बहुत अधिक है;
7. एक्सट्रूज़न सिलेंडर का तापमान और पिंड का तापमान बहुत अधिक है।
रोकथाम विधि
1. औजारों और पिंडों की सतहों को साफ, चिकना और सूखा रखना चाहिए;
2. एक्सट्रूज़न सिलेंडर और एक्सट्रूज़न गैस्केट के मिलान आकार को उचित रूप से डिज़ाइन करें, उपकरण के आकार की बार-बार जाँच करें, जब एक्सट्रूज़न सिलेंडर में बड़ा उभार हो तो समय पर उसकी मरम्मत करें, और एक्सट्रूज़न गैस्केट सहनशीलता से बाहर नहीं होना चाहिए;
3. सुनिश्चित करें कि स्नेहक साफ और सूखा हो;
4. एक्सट्रूज़न प्रक्रिया संचालन प्रक्रिया का सख्ती से पालन करें, समय पर हवा निकालें, सही ढंग से काटें, तेल न लगाएं, अवशिष्ट पदार्थों को पूरी तरह से हटा दें, ब्लैंक और मोल्ड को साफ और प्रदूषित न रखें।
VII. छीलना
यह एल्यूमीनियम मिश्र धातु एक्सट्रूज़न उत्पाद की बाहरी धातु और आधार धातु के बीच स्थानीय पृथक्करण की घटना है।
त्वचा छिलने का मुख्य कारण
1. जब मिश्र धातु को प्रतिस्थापित और एक्सट्रूड किया जाता है, तो एक्सट्रूज़न सिलेंडर की आंतरिक दीवार मूल धातु द्वारा निर्मित बुश से चिपक जाती है, जिसे ठीक से साफ नहीं किया जाता है;
2. एक्सट्रूज़न सिलेंडर और एक्सट्रूज़न पैड ठीक से मेल नहीं खाते हैं, और एक्सट्रूज़न सिलेंडर की भीतरी दीवार पर स्थानीय अवशिष्ट धातु की परत चढ़ी हुई है;
3. इसे चिकनाई युक्त एक्सट्रूज़न सिलेंडर द्वारा बाहर निकाला जाता है;
4. डाई के छेद पर धातु है या डाई की वर्किंग बेल्ट बहुत लंबी है।
रोकथाम विधि
1. मिश्र धातु को एक्सट्रूड करते समय एक्सट्रूज़न सिलेंडर को अच्छी तरह से साफ करें;
2. एक्सट्रूज़न सिलेंडर और एक्सट्रूज़न गैस्केट के मिलान आकार को उचित रूप से डिज़ाइन करें, उपकरण के आकार की बार-बार जाँच करें, और एक्सट्रूज़न गैस्केट सहनशीलता से बाहर नहीं होना चाहिए;
3. सांचे पर बचे हुए धातु के अवशेषों को समय रहते साफ कर लें।
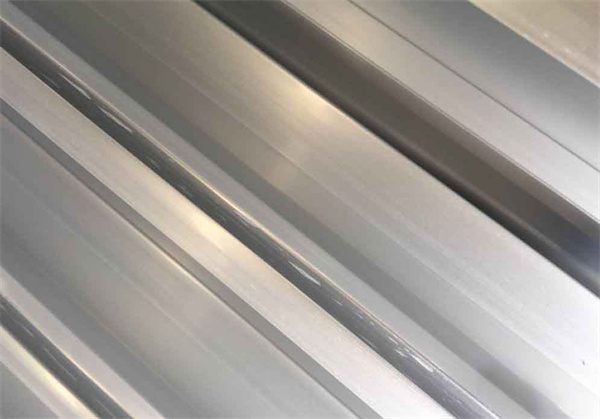
VIII. खरोंचें
तेज धार वाली वस्तुओं और उत्पाद की सतह के बीच सापेक्षिक फिसलन के दौरान संपर्क से उत्पन्न होने वाले एकल-धारीदार यांत्रिक निशानों को खरोंच कहा जाता है।
खरोंचों का मुख्य कारण
1. औजारों का अनुचित संयोजन, असमान गाइड और वर्कटेबल, नुकीले कोने या बाहरी वस्तुएं आदि;
2. मोल्ड वर्किंग बेल्ट पर धातु के टुकड़े हैं या मोल्ड वर्किंग बेल्ट क्षतिग्रस्त है;
3. चिकनाई वाले तेल में रेत या टूटे हुए धातु के टुकड़े मौजूद हैं;
4. परिवहन के दौरान अनुचित संचालन और अनुपयुक्त स्प्रेडर।
रोकथाम विधि
1. मोल्ड वर्किंग बेल्ट की समय पर जांच और पॉलिश करें;
2. उत्पाद के बहिर्वाह चैनल की जांच करें, यह सुचारू होना चाहिए, और मार्गदर्शक पथ को ठीक से चिकनाई दी जा सकती है;
3. हैंडलिंग के दौरान यांत्रिक रगड़ और खरोंच से बचें।
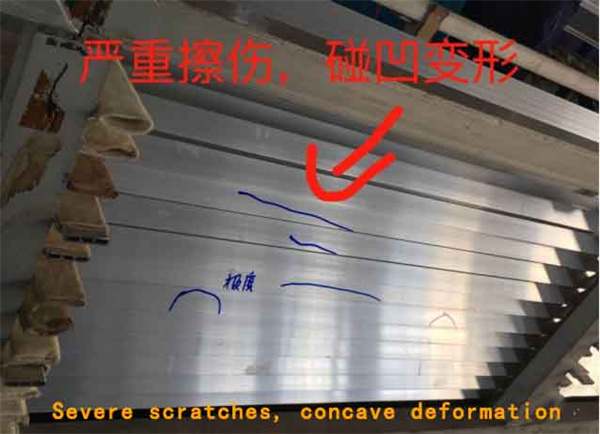
IX. धक्के
उत्पादों की सतह पर बने निशान या अन्य वस्तुओं से टकराने के कारण बने निशानों को टक्कर से होने वाली चोटें कहा जाता है।
धक्कों का मुख्य कारण
1. वर्कबेंच और सामग्री रैक की संरचना अतार्किक है;
2. सामग्री की टोकरियों, सामग्री के रैक आदि की धातु सुरक्षा का अनुचित उपयोग;
3. इसे चलाते समय सावधानी बरतें।
रोकथाम विधि
1. सावधानीपूर्वक संचालन करें, सावधानी से संभालें;
2. नुकीले कोनों को घिसकर चिकना कर दें, और टोकरी और रैक को गद्देदार कपड़े और नरम सामग्री से ढक दें।
X. खरोंचें
उत्पाद की सतह पर गुच्छों में वितरित निशान, जो कि उत्पाद की सतह के अन्य वस्तुओं के किनारों या सतहों के संपर्क में आने के बाद सापेक्षिक फिसलन या विस्थापन के कारण बनते हैं, उन्हें खरोंच कहा जाता है।
खरोंचों का मुख्य कारण
1. सांचा बुरी तरह से घिसा हुआ है;
2. पिंड के उच्च तापमान के कारण, डाई का छेद एल्यूमीनियम से चिपक जाता है या डाई के छेद की कार्य बेल्ट क्षतिग्रस्त हो जाती है;
3. ग्रेफाइट और तेल जैसी गंदगी एक्सट्रूज़न सिलेंडर में गिर जाती है;
4. उत्पाद एक दूसरे के साथ गति करते हैं, जिससे सतह पर खरोंच आ जाती है और एक्सट्रूज़न प्रवाह असमान हो जाता है, जिसके कारण उत्पाद सीधी रेखा में प्रवाहित नहीं होते हैं, परिणामस्वरूप सामग्री और गाइड पथ तथा वर्कटेबल के बीच खरोंच आ जाती है।
रोकथाम विधि
1. अयोग्य सांचों की समय पर जांच करें और उन्हें बदलें;
2. ऊन के ताप तापमान को नियंत्रित करें;
3. सुनिश्चित करें कि एक्सट्रूज़न सिलेंडर और ऊन की सतह साफ और सूखी हो;
4. एकसमान गति सुनिश्चित करने के लिए एक्सट्रूज़न गति को नियंत्रित करें।
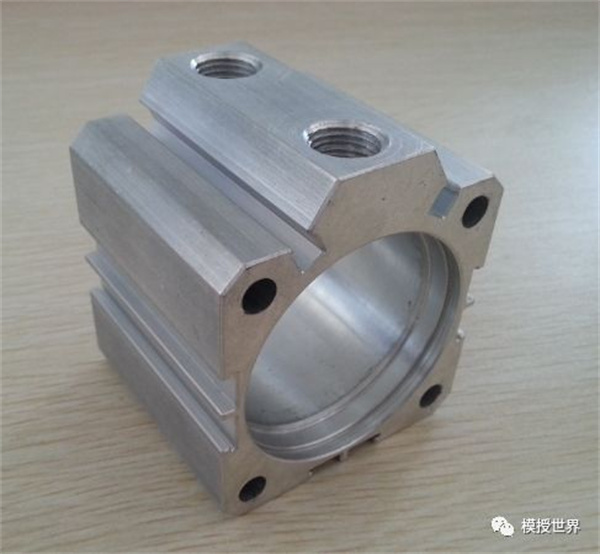
XI. मोल्ड के निशान
यह एक्सट्रूडेड उत्पाद की सतह पर अनुदैर्ध्य असमानता का एक निशान है, और सभी एक्सट्रूडेड उत्पादों पर अलग-अलग मात्रा में डाई के निशान होते हैं।
फफूंद के निशानों का मुख्य कारण
मुख्य कारण: मोल्ड वर्किंग बेल्ट पूर्ण रूप से चिकनी नहीं हो सकती।
रोकथाम विधि
1. सुनिश्चित करें कि मोल्ड वर्किंग बेल्ट की सतह साफ, चिकनी और नुकीले किनारों से मुक्त हो;
2. उच्च सतह कठोरता सुनिश्चित करने के लिए उचित नाइट्राइडिंग उपचार;
3. सांचे की सही मरम्मत करें;
4. वर्किंग बेल्ट को उचित रूप से डिजाइन किया जाना चाहिए, और वर्किंग बेल्ट बहुत लंबी नहीं होनी चाहिए।
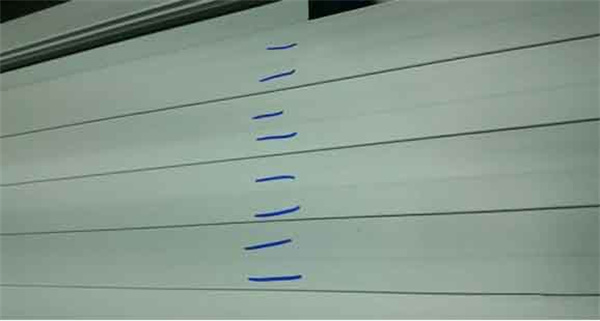
XII. मोड़ना, झुकाना, लहराना
उत्पाद के अनुप्रस्थ काट का अनुदैर्ध्य दिशा में कोणीय विक्षेपण होने की घटना को मरोड़ कहते हैं। उत्पाद का अनुदैर्ध्य दिशा में घुमावदार होना या चाकू की आकृति का सीधा न होना बेंडिंग कहलाता है। उत्पाद की अनुदैर्ध्य दिशा में होने वाली निरंतर लहरदार घटना को तरंग कहते हैं।
घुमाव, झुकाव और तरंगों के मुख्य कारण
1. डाई के छेदों का डिज़ाइन और व्यवस्था अच्छी नहीं है, या वर्किंग बेल्ट का आकार वितरण अनुचित है;
2. डाई होल की मशीनिंग सटीकता खराब होना;
3. उचित गाइड स्थापित नहीं है;
4. मोल्ड की अनुचित मरम्मत;
5. अनुचित एक्सट्रूज़न तापमान और गति;
6. उत्पाद को घोल उपचार से पहले पूर्व-प्रबलित नहीं किया जाता है;
7. ऑनलाइन ताप उपचार के दौरान असमान शीतलन।
रोकथाम विधि
1. मोल्ड डिजाइन और निर्माण का उच्च स्तर;
2. उपयुक्त गाइड, कर्षण और एक्सट्रूज़न स्थापित करें;
3. धातु प्रवाह दर को समायोजित करने के लिए स्थानीय स्नेहन, मोल्ड की मरम्मत और डायवर्जन का उपयोग करें या शंट छेद के डिजाइन को बदलें;
4. विरूपण को अधिक एकसमान बनाने के लिए एक्सट्रूज़न तापमान और गति को उचित रूप से समायोजित करें;
5. विलयन उपचार के लिए तापमान को उचित रूप से कम करें या जल के तापमान को बढ़ाएँ;
6. ऑनलाइन शमन के दौरान एकसमान शीतलन सुनिश्चित करें।
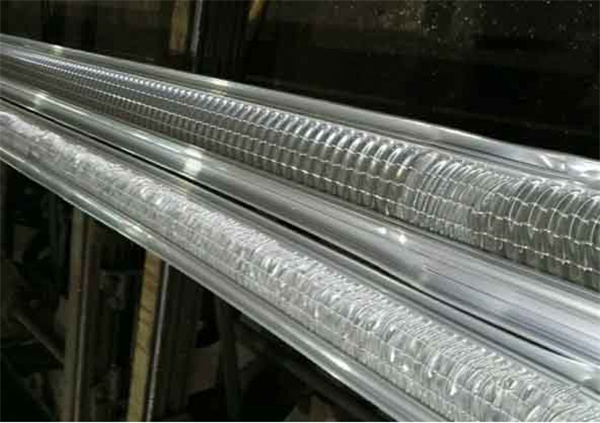
XIII. कठोर मोड़
किसी एक्सट्रूडेड उत्पाद का लंबाई की दिशा में कहीं भी अचानक मुड़ जाना हार्ड बेंड कहलाता है।
कठोर झुकने का मुख्य कारण
1. असमान एक्सट्रूज़न गति, कम गति से अचानक उच्च गति में परिवर्तन, या उच्च गति से अचानक कम गति में परिवर्तन, और अचानक रुक जाना;
2. एक्सट्रूज़न प्रक्रिया के दौरान उत्पाद को सख्ती से हिलाएं;
3. एक्सट्रूडर की कार्य सतह असमान है।
रोकथाम विधि
1. मनमाने ढंग से न रुकें या एक्सट्रूज़न गति को अचानक न बदलें;
2. प्रोफाइल को हाथ से अचानक न हिलाएं;
3. सुनिश्चित करें कि डिस्चार्ज टेबल समतल हो और डिस्चार्ज रोलर टेबल चिकनी हो, उस पर कोई बाहरी पदार्थ न हो और संयुक्त उत्पाद में कोई रुकावट न हो।
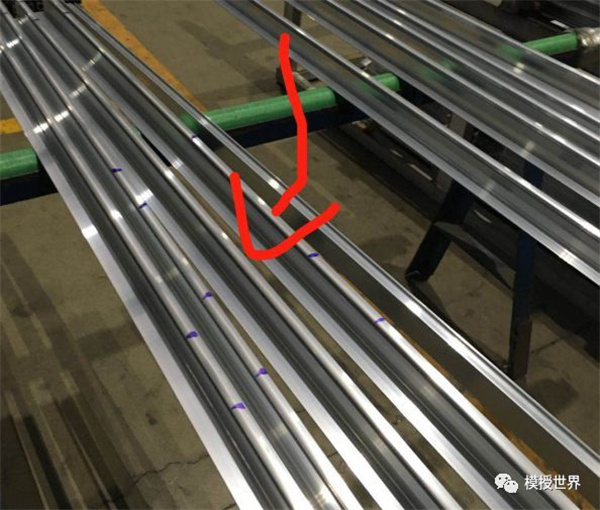
XIV. भांग के नूडल्स
यह एक्सट्रूडेड उत्पाद का सतही दोष है, जिसका अर्थ है कि उत्पाद की सतह पर लगातार परतें, धब्बेदार खरोंच, गड्ढे, धातु के कण आदि मौजूद हैं और इसमें थोड़ी-बहुत असमानता है।
चेचक के निशान का मुख्य कारण
1. सांचे की कठोरता पर्याप्त नहीं है या कठोरता असमान है;
2. एक्सट्रूज़न तापमान बहुत अधिक है;
3. एक्सट्रूज़न की गति बहुत तेज़ है;
4. मोल्ड की वर्किंग बेल्ट बहुत लंबी, खुरदरी या धातु से चिपकी हुई है;
5. एक्सट्रूडेड ऊन बहुत लंबी है।
रोकथाम विधि
1. मोल्ड वर्किंग बेल्ट की कठोरता और कठोरता की एकरूपता में सुधार करना;
2. नियमों के अनुसार एक्सट्रूज़न सिलेंडर और पिंड को गर्म करें और उचित एक्सट्रूज़न गति का उपयोग करें;
3. सांचे को उचित रूप से डिजाइन करें, कार्य बेल्ट की सतह की खुरदरापन को कम करें और सतह निरीक्षण, मरम्मत और पॉलिशिंग को मजबूत करें;
4. पिंड की उचित लंबाई का प्रयोग करें।
XV. धातु दबाना
एक्सट्रूज़न प्रक्रिया के दौरान, धातु के टुकड़ों को उत्पाद की सतह पर दबाया जाता है, जिसे मेटल प्रेसिंग कहा जाता है।
धातु के प्रवेश के मुख्य कारण:
1. ऊन के सिरे दोषपूर्ण हैं;
2. ऊन की भीतरी सतह पर धातु चिपकी हुई है या चिकनाई वाले तेल में धातु के टुकड़े और अन्य गंदगी मौजूद है;
3. एक्सट्रूज़न सिलेंडर की सफाई नहीं की गई है, और उसमें अन्य धातु के अवशेष मौजूद हैं;
4. पिंड को अन्य धातु की बाहरी वस्तुओं में धंसा दिया जाता है;
5. ऊन में स्लैग की मिलावट है।
रोकथाम विधि
1. ऊन पर लगे कांटे हटा दें;
2. सुनिश्चित करें कि ऊन की सतह और चिकनाई वाला तेल साफ और सूखा हो;
3. मोल्ड और एक्सट्रूज़न सिलेंडर में मौजूद धातु के मलबे को साफ करें;
4. उच्च गुणवत्ता वाली ऊन का चयन करें।
XVI. अधातु प्रेसिंग
पत्थर के काले रंग जैसी बाहरी सामग्री, उत्पाद की भीतरी और बाहरी सतहों में धंस जाती है, जिसे अधात्विक धंसाव कहा जाता है। जब इस बाहरी सामग्री को खुरच कर हटा दिया जाता है, तो उत्पाद की भीतरी सतह पर अलग-अलग आकार के गड्ढे दिखाई देते हैं, जिससे उत्पाद की सतह की निरंतरता नष्ट हो जाती है।
अधात्विक घुसपैठ का मुख्य कारण
1. ग्रेफाइट कणों का आकार मोटा या गुच्छेदार होता है, उनमें नमी या तेल होता है, और हिलाना असमान होता है;
2. सिलेंडर तेल का फ्लैश पॉइंट कम होता है;
3. सिलेंडर तेल और ग्रेफाइट का अनुपात अनुचित है, और ग्रेफाइट की मात्रा बहुत अधिक है।
रोकथाम विधि
1. उच्च गुणवत्ता वाले ग्रेफाइट का प्रयोग करें और इसे सूखा रखें;
2. फ़िल्टर करें और उच्च गुणवत्ता वाले चिकनाई वाले तेल का उपयोग करें;
3. चिकनाई वाले तेल और ग्रेफाइट के अनुपात को नियंत्रित करें।
सत्रहवीं. सतही संक्षारण
सतह उपचार से रहित एक्सट्रूडेड उत्पादों की सतह, बाहरी माध्यम के साथ रासायनिक या विद्युत रासायनिक अभिक्रिया के बाद, स्थानीय क्षति के कारण दोषपूर्ण हो जाती है, जिसे सतही संक्षारण कहा जाता है। संक्षारित उत्पाद की सतह अपनी धात्विक चमक खो देती है, और गंभीर मामलों में, सतह पर भूरे-सफेद रंग के संक्षारण पदार्थ बन जाते हैं।
सतही संक्षारण का मुख्य कारण
1. उत्पादन, भंडारण और परिवहन के दौरान उत्पाद पानी, अम्ल, क्षार, नमक आदि जैसे संक्षारक माध्यमों के संपर्क में आता है, या लंबे समय तक नम वातावरण में रखा जाता है;
2. मिश्रधातु संरचना अनुपात का अनुचित होना;
रोकथाम विधि
1. उत्पाद की सतह और उत्पादन एवं भंडारण वातावरण को साफ और सूखा रखें;
2. मिश्रधातु में तत्वों की मात्रा को नियंत्रित करें।
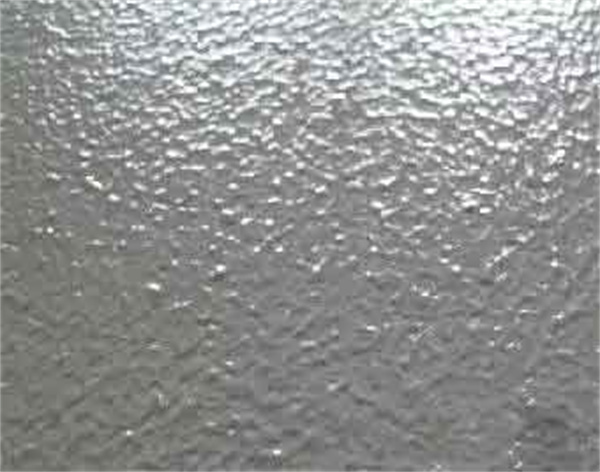
XVIII. संतरे का छिलका
एक्सट्रूज़न प्रक्रिया से तैयार उत्पाद की सतह पर संतरे के छिलके जैसी असमान झुर्रियाँ होती हैं, जिन्हें सतही झुर्रियाँ भी कहा जाता है। ये झुर्रियाँ एक्सट्रूज़न के दौरान मोटे कणों के कारण होती हैं। कण जितने मोटे होंगे, झुर्रियाँ उतनी ही स्पष्ट होंगी।
संतरे के छिलके का मुख्य कारण
1. पिंड की संरचना असमान है और समरूपीकरण उपचार अपर्याप्त है;
2. एक्सट्रूज़न की स्थितियाँ अनुचित हैं, और तैयार उत्पादों के दाने मोटे हैं;
3. खींचने और सीधा करने की मात्रा बहुत अधिक है।
रोकथाम विधि
1. समरूपीकरण प्रक्रिया को उचित रूप से नियंत्रित करें;
2. विरूपण यथासंभव एकसमान होना चाहिए (एक्सट्रूज़न तापमान, गति आदि को नियंत्रित करें)।
3. तनाव सुधार की मात्रा को नियंत्रित करें ताकि यह बहुत अधिक न हो।
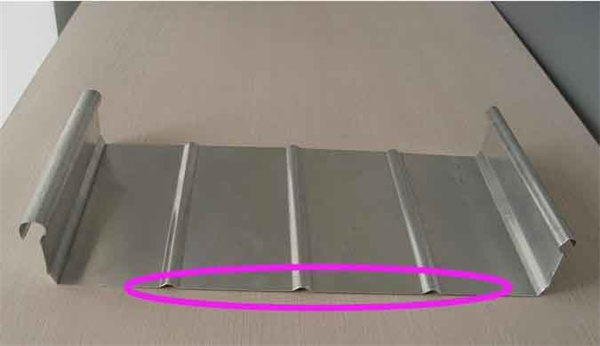
XIX. असमान
एक्सट्रूज़न के बाद, उत्पाद की मोटाई में परिवर्तन होने वाला क्षेत्र समतल पर अवतल या उत्तल दिखाई देता है। आमतौर पर, इसे नंगी आंखों से नहीं देखा जा सकता। सतह उपचार के बाद, महीन छाया या हड्डी जैसी छाया दिखाई देती है।
असमानता का मुख्य कारण
1. मोल्ड वर्किंग बेल्ट का डिजाइन ठीक से नहीं किया गया है, और मोल्ड की मरम्मत भी ठीक से नहीं की गई है;
2. शंट होल या प्री-चैम्बर का आकार उपयुक्त नहीं है, और अनुप्रस्थ क्षेत्र में प्रोफाइल को खींचने या विस्तारित करने का बल समतल में थोड़ा परिवर्तन लाता है;
3. शीतलन प्रक्रिया असमान है, और मोटी दीवार वाले हिस्से या प्रतिच्छेदित हिस्से की शीतलन गति धीमी है, जिसके परिणामस्वरूप शीतलन प्रक्रिया के दौरान समतल में अलग-अलग मात्रा में संकुचन और विरूपण होता है;
4. मोटाई में भारी अंतर के कारण, मोटी दीवार वाले हिस्से या संक्रमण क्षेत्र संगठन और संगठन के अन्य हिस्सों के बीच का अंतर बढ़ जाता है।
रोकथाम विधि
1. मोल्ड डिजाइन, निर्माण और मोल्ड मरम्मत के स्तर में सुधार करना;
2. शीतलन की गति एकसमान सुनिश्चित करें।
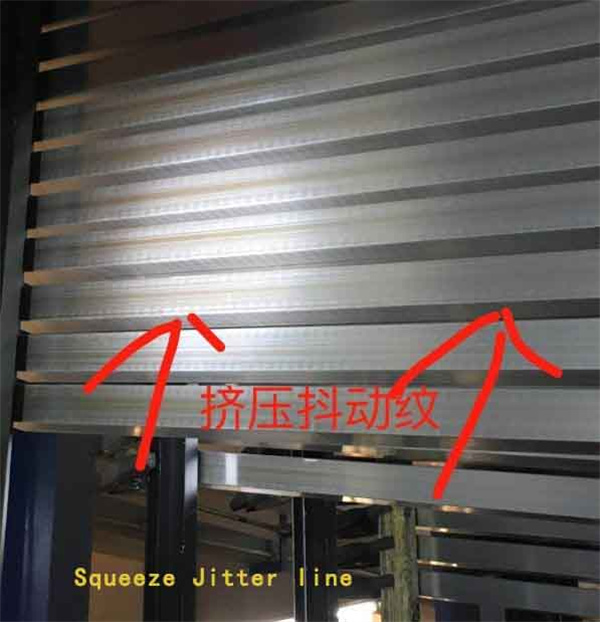
XX. कंपन पैटर्न
यह उत्पाद की सतह पर अनुप्रस्थ दिशा में होने वाली आवधिक धारियों की खराबी है। इसकी विशेषता उत्पाद की सतह पर क्षैतिज रूप से फैली निरंतर आवधिक धारियाँ हैं, और धारियों का वक्र साँचे की कार्यशील बेल्ट के आकार के अनुरूप होता है, और गंभीर मामलों में, सतह पर स्पष्ट रूप से उभार महसूस होता है।
कंपन का मुख्य कारण
1. उपकरण संबंधी कारणों से एक्सट्रूज़न शाफ्ट आगे बढ़ता है और हिलता है, जिसके कारण धातु छेद से बाहर निकलते समय कांपती है;
2. सांचे के कारण धातु डाई के छेद से बाहर निकलते समय कांपती है;
3. मोल्ड सपोर्ट पैड उपयुक्त नहीं है, मोल्ड की कठोरता अच्छी नहीं है, और एक्सट्रूज़न बल में उतार-चढ़ाव होने पर कंपन होता है।
रोकथाम विधि
1. उच्च गुणवत्ता वाले सांचों का प्रयोग करें;
2. सांचे को स्थापित करते समय उपयुक्त सपोर्ट पैड का उपयोग किया जाना चाहिए;
3. उपकरण को समायोजित करें।
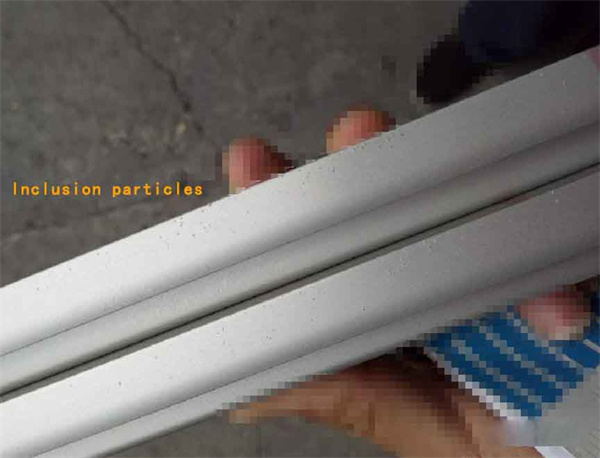
XXI, मिश्रित
समावेशन का मुख्य कारण
चूंकि समावेशन बिलेट में धातु या अधातु के समावेशन होते हैं, इसलिए यह पिछली प्रक्रिया में नहीं पाया गया था, और एक्सट्रूज़न के बाद उत्पाद की सतह पर या अंदर रह गया था।
रोकथाम विधि
एक्सट्रूज़न प्रक्रिया में धातु या अधात्विक अशुद्धियों वाले बिलेट के प्रवेश को रोकने के लिए बिलेट के निरीक्षण (अल्ट्रासोनिक निरीक्षण सहित) को मजबूत करें।
XXII, जल चिह्न
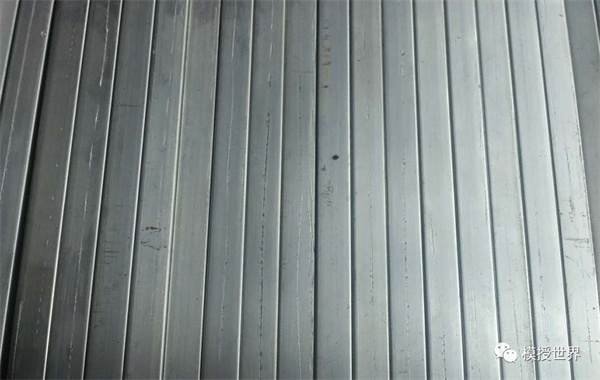
उत्पाद की सतह पर मौजूद हल्के सफेद या हल्के काले रंग की अनियमित जलरेखाओं को जलचिह्न कहा जाता है।
पानी के निशानों का मुख्य कारण
1. सफाई के बाद सुखाने की प्रक्रिया अच्छी नहीं होती है, और उत्पाद की सतह पर नमी रह जाती है;
2. बारिश और अन्य कारणों से उत्पाद की सतह पर बची हुई नमी को समय पर साफ नहीं किया गया है;
3. एजिंग भट्टी के ईंधन में पानी होता है, और एजिंग के बाद उत्पाद के ठंडा होने के दौरान पानी उत्पाद की सतह पर संघनित हो जाता है;
4. पुरानी भट्टी का ईंधन साफ नहीं होता है, और दहन के बाद सल्फर डाइऑक्साइड द्वारा उत्पाद की सतह खराब हो जाती है या धूल से प्रदूषित हो जाती है;
5. शमन माध्यम प्रदूषित है।
रोकथाम विधि
1. उत्पाद की सतह को सूखा और साफ रखें;
2. एजिंग चार्ज की नमी की मात्रा और स्वच्छता को नियंत्रित करें;
3. शमन माध्यम के प्रबंधन को सुदृढ़ करें।
XXIII. अंतराल
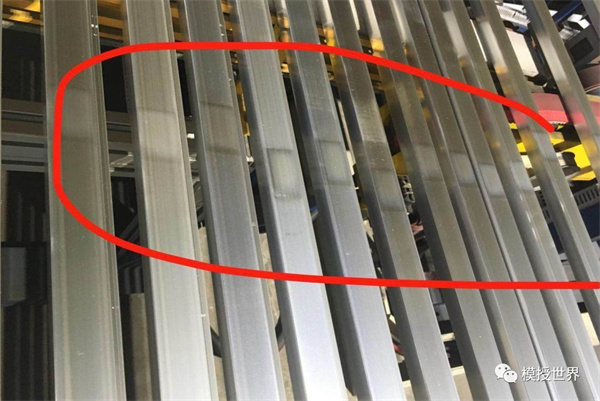
स्केल को एक्सट्रूडेड उत्पाद के एक निश्चित तल पर क्षैतिज रूप से रखा जाता है, और स्केल और सतह के बीच एक निश्चित अंतर होता है, जिसे गैप कहा जाता है।
अंतर का मुख्य कारण
एक्सट्रूज़न के दौरान धातु का असमान प्रवाह या अनुचित फिनिशिंग और स्ट्रेटनिंग प्रक्रियाएं।
रोकथाम विधि
मोल्डों का डिजाइन और निर्माण उचित तरीके से करें, मोल्ड की मरम्मत को मजबूत करें और एक्सट्रूज़न तापमान और एक्सट्रूज़न गति को नियमों के अनुसार सख्ती से नियंत्रित करें।
XXIV, असमान दीवार मोटाई
एक ही आकार के एक्सट्रूडेड उत्पादों की दीवारें एक ही अनुभाग या अनुदैर्ध्य दिशा में पतली या मोटी हो सकती हैं, और इस घटना को असमान दीवार मोटाई कहा जाता है।
दीवार की मोटाई में असमानता का मुख्य कारण
1. मोल्ड का डिजाइन अनुचित है, या उपकरण और मोल्ड का संयोजन अनुपयुक्त है;
2. एक्सट्रूज़न सिलेंडर और एक्सट्रूज़न सुई एक ही केंद्र रेखा पर नहीं हैं, जिससे विलक्षणता उत्पन्न होती है;
3. एक्सट्रूज़न सिलेंडर की परत बहुत अधिक घिस गई है, और मोल्ड को मजबूती से स्थिर नहीं किया जा सकता है, जिसके परिणामस्वरूप विलक्षणता उत्पन्न होती है;
4. पिंड के सांचे की असमान दीवार की मोटाई को पहले और दूसरे एक्सट्रूज़न के बाद भी दूर नहीं किया जा सकता है। एक्सट्रूज़न के बाद ऊन की असमान दीवार की मोटाई रोलिंग और स्ट्रेचिंग के बाद भी दूर नहीं होती है;
5. चिकनाई वाला तेल असमान रूप से लगाया जाता है, जिससे धातु का प्रवाह भी असमान हो जाता है।
रोकथाम विधि
1. औजारों और सांचों के डिजाइन और निर्माण को अनुकूलित करें, और तर्कसंगत रूप से संयोजन और समायोजन करें;
2. एक्सट्रूडर और एक्सट्रूज़न डाई के केंद्र को समायोजित करें;
3. योग्य रिक्त स्थानों का चयन करें;
4. एक्सट्रूज़न तापमान, एक्सट्रूज़न गति और अन्य प्रक्रिया मापदंडों का उचित नियंत्रण।
XXV. मुंह फैलाएँ (और)
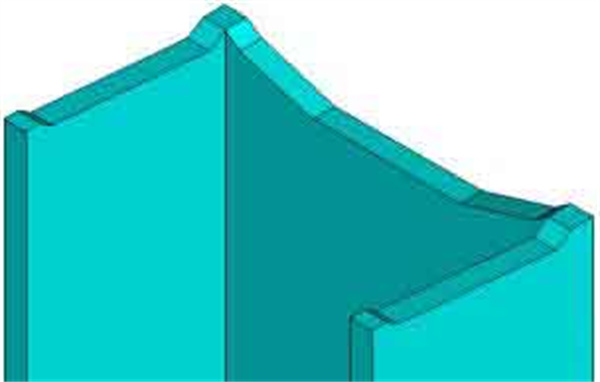
ग्रूव और आई-आकार जैसे एक्सट्रूडेड प्रोफाइल उत्पादों के दोनों किनारों का बाहर की ओर झुकाव होने को फ्लेयरिंग कहा जाता है, और अंदर की ओर झुकाव होने को पैरेलल ओपनिंग कहा जाता है।
विस्तार (समेकन) के मुख्य कारण
1. गर्त या समान गर्त प्रोफाइल या आई-आकार के प्रोफाइल के दो "पैरों" (या एक "पैर") की धातु प्रवाह दर असमान है;
2. खांचे की निचली प्लेट के दोनों ओर कार्यशील बेल्ट की प्रवाह दर असमान है;
3. अनुचित स्ट्रेच स्ट्रेटनिंग मशीन;
4. उत्पाद को मोल्ड होल से बाहर निकालने के बाद, ऑनलाइन सॉल्यूशन ट्रीटमेंट के कारण वह असमान रूप से ठंडा हो जाता है।
रोकथाम विधि
1. एक्सट्रूज़न गति और एक्सट्रूज़न तापमान को सख्ती से नियंत्रित करें;
2. शीतलन की एकरूपता सुनिश्चित करें;
3. सांचों को सही ढंग से डिजाइन और निर्मित करें;
4. एक्सट्रूज़न तापमान और गति को सख्ती से नियंत्रित करें, और टूल और डाई को सही ढंग से स्थापित करें।
XXVI. सीधा करने के निशान
जब एक्सट्रूड किए गए उत्पाद के ऊपरी रोल को सीधा किया जाता है तो बनने वाली सर्पिलाकार धारियों को स्ट्रेटनिंग मार्क्स कहा जाता है, और ऊपरी रोल द्वारा सीधा किए गए किसी भी उत्पाद के लिए स्ट्रेटनिंग मार्क्स से बचा नहीं जा सकता है।
दांतों को सीधा करने के निशानों का मुख्य कारण
1. स्ट्रेटनिंग रोलर की सतह पर किनारे होते हैं;
2. उत्पाद का झुकाव बहुत अधिक है;
3. अत्यधिक दबाव;
4. सीधा करने वाले रोलर का कोण बहुत बड़ा है
5. उत्पाद में बड़ी अंडाकार आकृति है।
रोकथाम विधि
कारण के अनुसार उचित उपाय करें।
XXVII. विराम चिह्न, तात्कालिक छाप, काटने के चिह्न
उत्पाद की सतह पर एक्सट्रूज़न की दिशा के लंबवत धारियाँ बनाने के लिए एक्सट्रूज़न के दौरान एक्सट्रूज़न को रोकना, जिसे स्टॉप मार्क्स कहा जाता है; उत्पाद की सतह पर एक्सट्रूज़न की दिशा के लंबवत रेखा या पट्टी बनाना, जिसे बाइट मार्क्स या इंस्टेंट इंप्रेशन्स (आमतौर पर "नकली पार्किंग मार्क्स" के रूप में जाना जाता है) के रूप में जाना जाता है।
एक्सट्रूज़न के दौरान, वर्किंग बेल्ट की सतह पर मजबूती से चिपके हुए अटैचमेंट तुरंत अलग हो जाते हैं और एक्सट्रूड किए गए उत्पाद की सतह पर चिपक कर पैटर्न बनाते हैं। एक्सट्रूज़न रुकने पर वर्किंग बेल्ट पर दिखाई देने वाली क्षैतिज धारियों को पार्किंग मार्क्स कहा जाता है; एक्सट्रूज़न प्रक्रिया के दौरान दिखाई देने वाली धारियों को तात्कालिक छाप या काटने के निशान कहा जाता है, और एक्सट्रूज़न के दौरान इनसे एक ध्वनि उत्पन्न होती है।
स्टॉप मार्क्स, इंस्टेंट मार्क्स और बाइट मार्क्स के मुख्य कारण
1. पिंड के तापमान में असमानता या एक्सट्रूज़न गति और दबाव में अचानक परिवर्तन;
2. सांचे के मुख्य भाग खराब ढंग से डिजाइन और निर्मित किए गए हैं, या संयोजन असमान है और उसमें अंतराल हैं;
3. एक्सट्रूज़न दिशा के लंबवत एक बाहरी बल है;
4. एक्सट्रूडर सुचारू रूप से नहीं चलता है, और उसमें रेंगने जैसी समस्या होती है।
रोकथाम विधि
1. उच्च तापमान, धीमी गति और एकसमान एक्सट्रूज़न से एक्सट्रूज़न बल स्थिर रहता है;
2. उत्पाद पर ऊर्ध्वाधर एक्सट्रूज़न दिशा में लगने वाले बाहरी बल को रोकें;
3. औजारों और सांचों का उचित डिजाइन, सांचे की सामग्री का सही चयन, आकार का मिलान, मजबूती और कठोरता।
XXVIII. भीतरी सतह पर खरोंचें
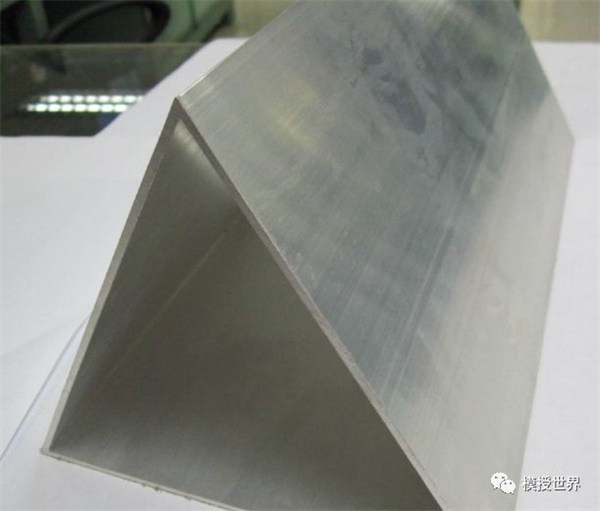
एक्सट्रूज़न प्रक्रिया के दौरान एक्सट्रूड किए गए उत्पाद की आंतरिक सतह पर पड़ने वाली खरोंचों को आंतरिक सतह की खरोंच कहा जाता है।
आंतरिक सतह के घिसाव का मुख्य कारण
1. एक्सट्रूज़न सुई धातु से चिपकी हुई है;
2. एक्सट्रूज़न सुई का तापमान कम है;
3. एक्सट्रूज़न सुई की सतह की गुणवत्ता खराब है और उस पर उभार हैं;
4. एक्सट्रूज़न तापमान और गति को ठीक से नियंत्रित नहीं किया जाता है;
5. एक्सट्रूज़न स्नेहक का अनुचित अनुपात;
रोकथाम विधि
1. एक्सट्रूज़न सिलेंडर और एक्सट्रूज़न सुई का तापमान बढ़ाएँ, और एक्सट्रूज़न तापमान और एक्सट्रूज़न गति को नियंत्रित करें;
2. चिकनाई वाले तेल के निस्पंदन को मजबूत करें, अपशिष्ट तेल की बार-बार जांच करें या उसे बदलें, और तेल को समान रूप से और उचित तरीके से लगाएं;
3. ऊन की सतह को साफ रखें;
4. अयोग्य सांचों और एक्सट्रूज़न सुइयों को समय पर बदलें, और एक्सट्रूज़न सांचों की सतह को साफ और चिकना रखें।
XXX. अन्य कारक
संक्षेप में, व्यापक उपचार के बाद, उपर्युक्त एल्युमीनियम मिश्र धातु से बने उत्पादों की 30 प्रकार की कमियों को प्रभावी ढंग से दूर किया जा सकता है, जिससे उच्च गुणवत्ता, उच्च उत्पादन, लंबी आयु और सुंदर सतह वाले उत्पाद प्राप्त होते हैं, एक ब्रांड का निर्माण होता है, उद्यम को जीवंतता और समृद्धि मिलती है, और महत्वपूर्ण तकनीकी और आर्थिक लाभ प्राप्त होते हैं।
XXX. अन्य कारक
संक्षेप में, व्यापक उपचार के बाद, उपर्युक्त एल्युमीनियम मिश्र धातु से बने उत्पादों की 30 प्रकार की कमियों को प्रभावी ढंग से दूर किया जा सकता है, जिससे उच्च गुणवत्ता, उच्च उत्पादन, लंबी आयु और सुंदर सतह वाले उत्पाद प्राप्त होते हैं, एक ब्रांड का निर्माण होता है, उद्यम को जीवंतता और समृद्धि मिलती है, और महत्वपूर्ण तकनीकी और आर्थिक लाभ प्राप्त होते हैं।
पोस्ट करने का समय: 14 अगस्त 2022