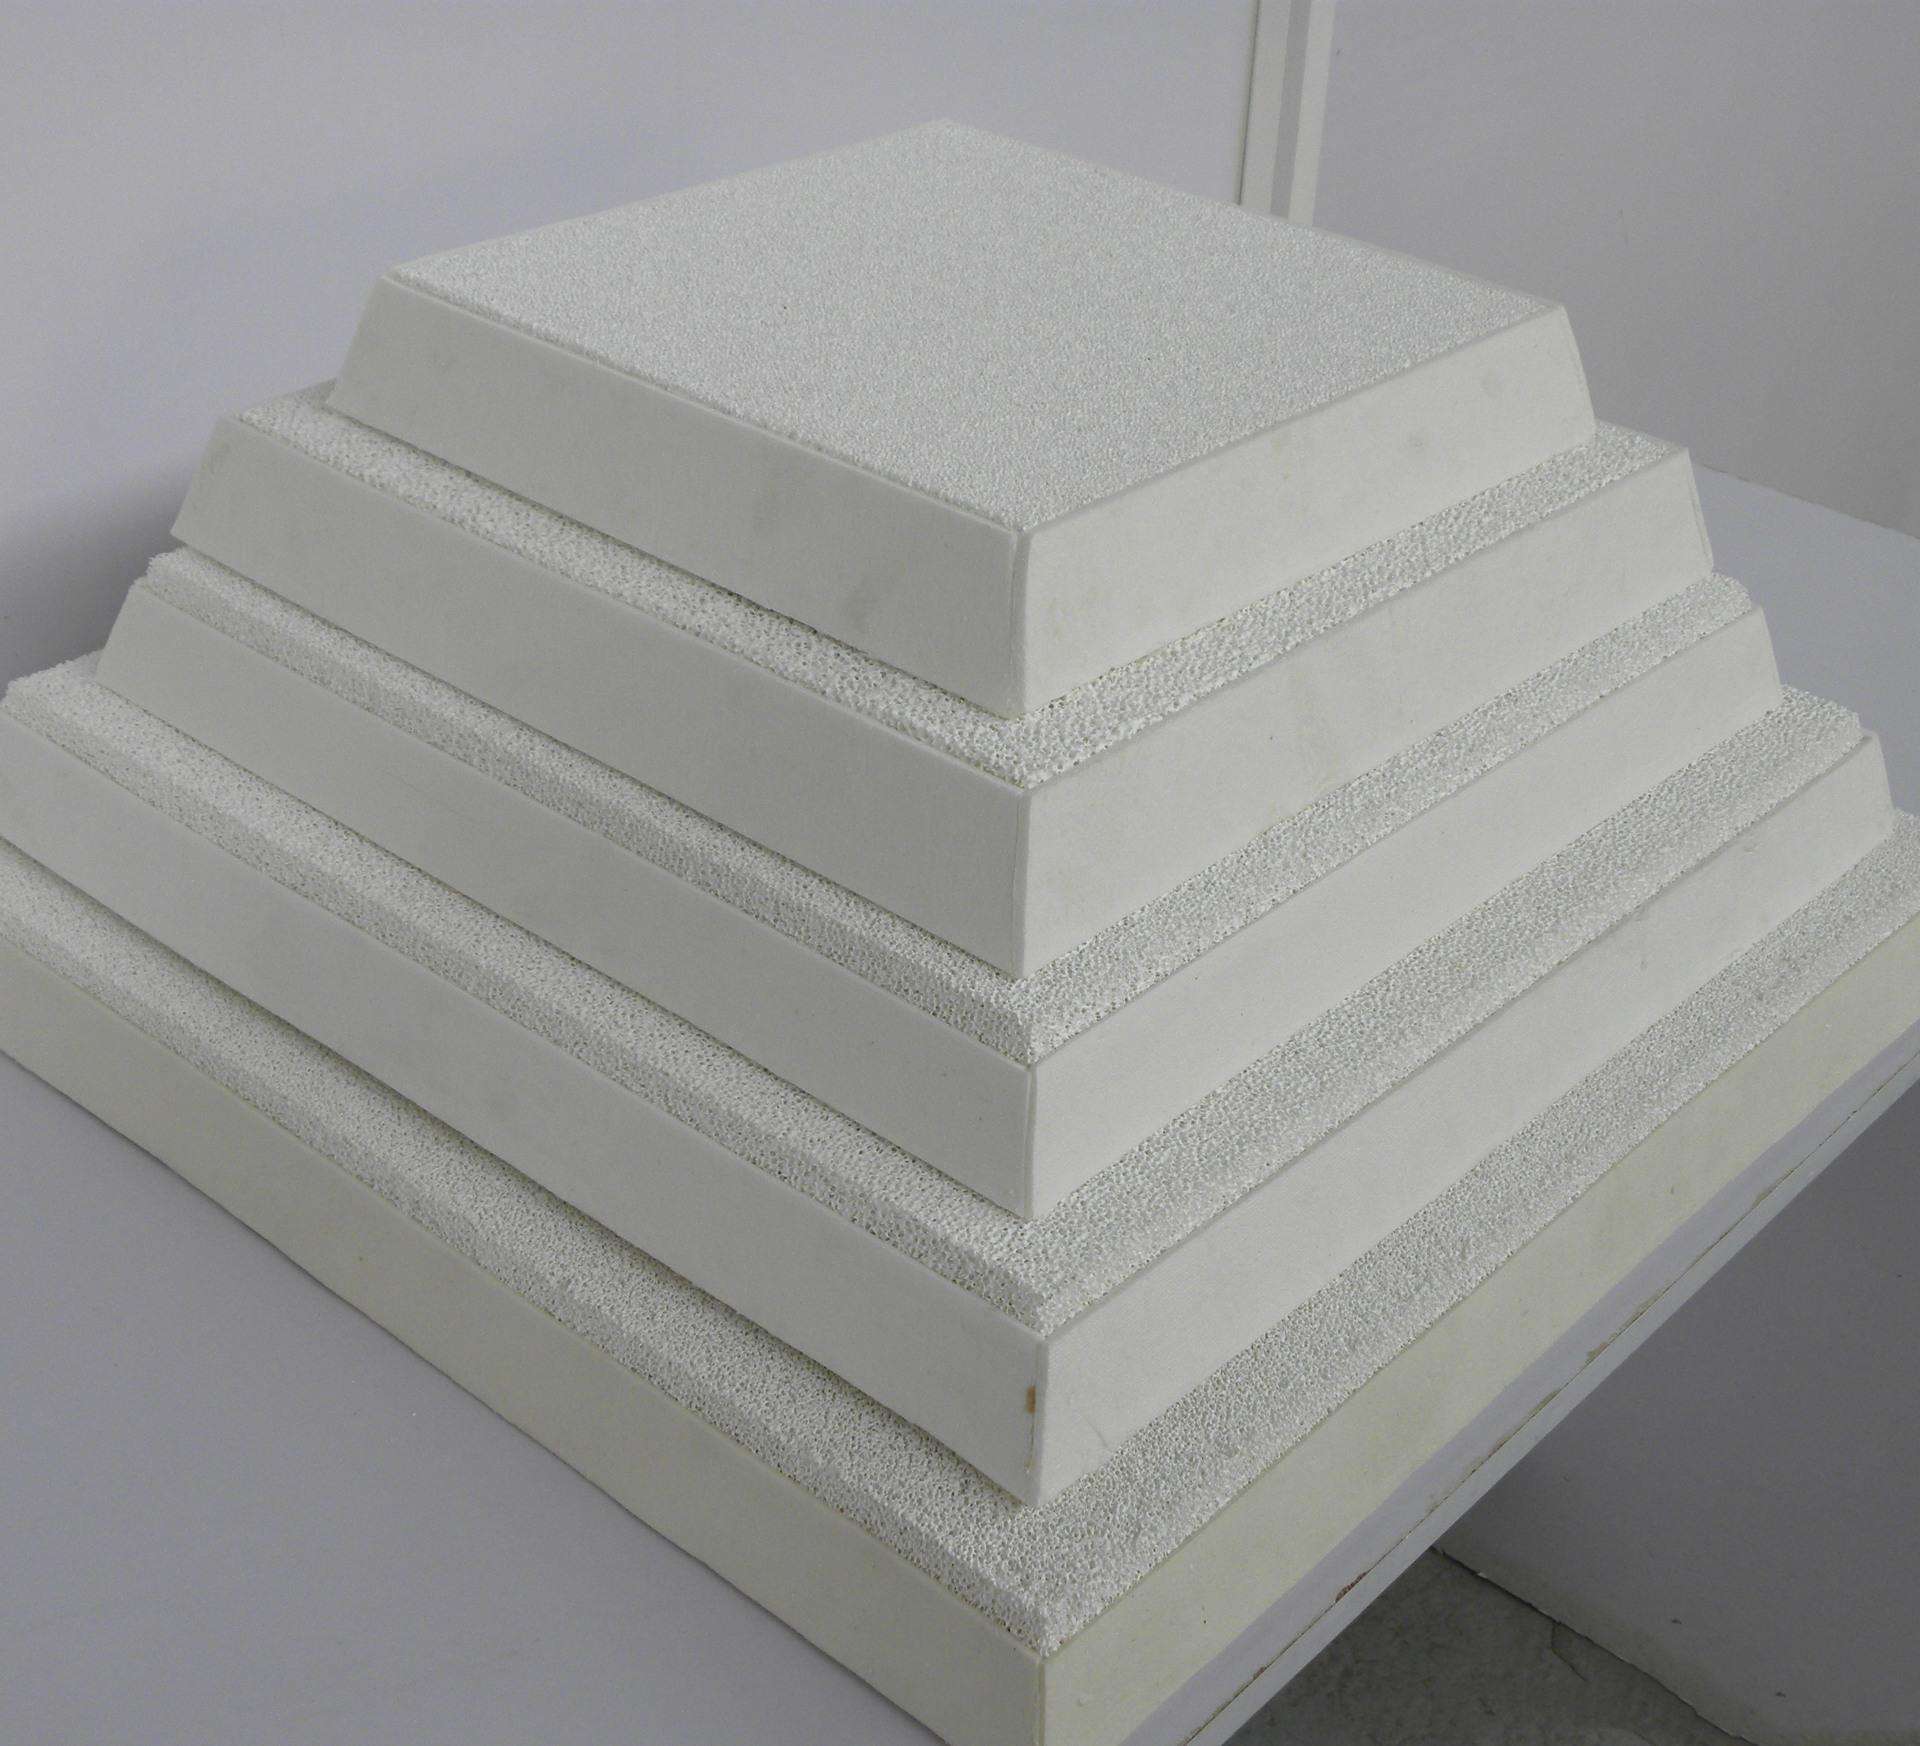
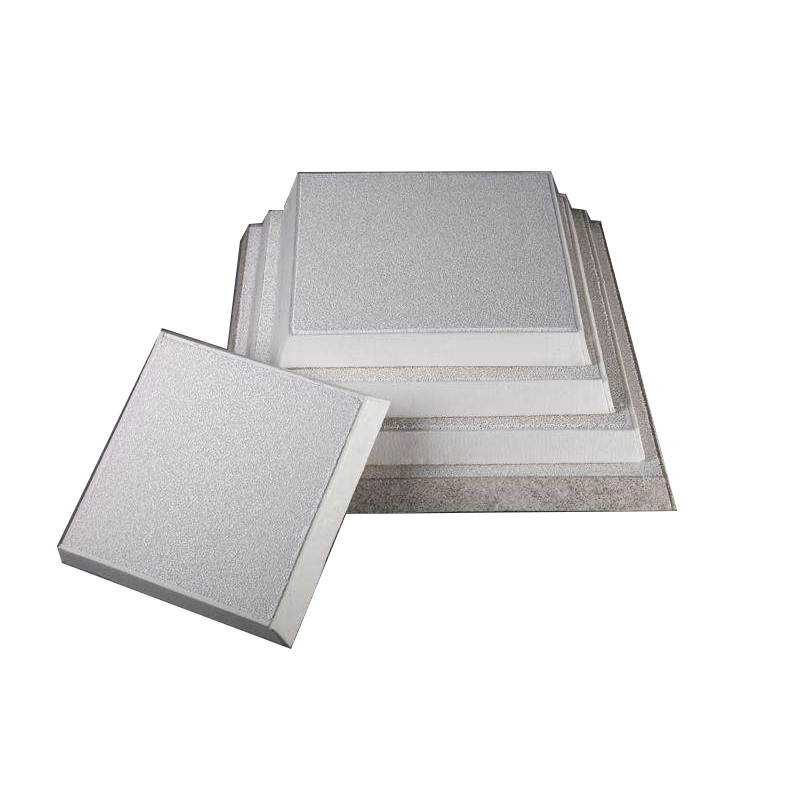
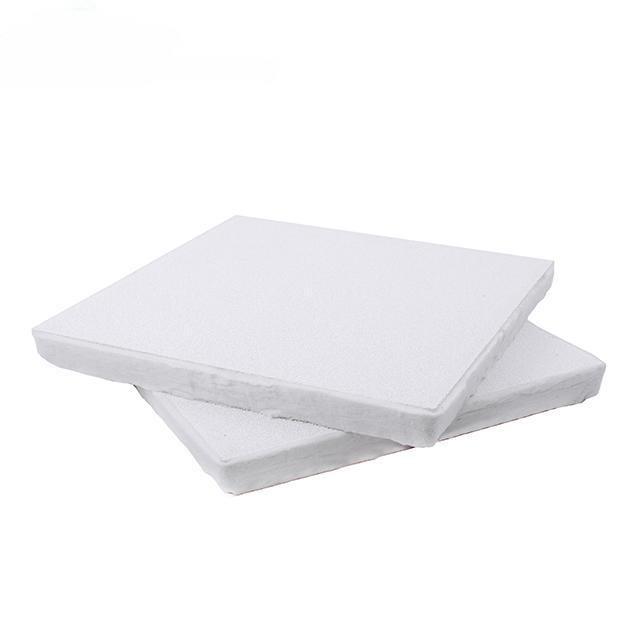
एल्युमिनियम की ढलाई के लिए दुर्दम्य सिरेमिक फोम फिल्टर
निर्देश:
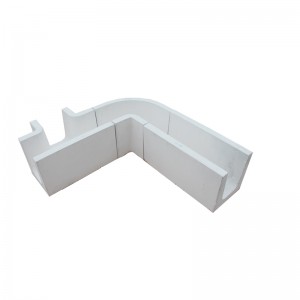
फिल्टर बॉक्स को साफ और क्षति से बचाने के लिए, फिल्टर बॉक्स की सतह पर जमा कचरे की जांच करें और उसे साफ करें।उत्पादन लाइन पर मौजूद प्रत्येक उपकरण की सुरक्षा की जांच करें, जिसमें शामिल हैं:भट्टियां, लॉन्डर्सफ़िल्टर बॉक्स औरहॉट टॉप कास्टिंग मशीनें.
फ़िल्टर प्लेट को धीरे से फ़िल्टर बॉक्स में रखें, और एल्यूमीनियम तरल को रिसने या तैरने से रोकने के लिए फ़िल्टर प्लेट के चारों ओर सीलिंग गैस्केट को हाथ से दबाएँ।
फ़िल्टर बॉक्स और फ़िल्टर प्लेट को समान रूप से पहले से गर्म करें ताकि वे पिघले हुए एल्यूमीनियम के तापमान के करीब पहुँच जाएँ, और फ़िल्टर प्लेट का पूर्व-तापन तापमान इससे कम नहीं होना चाहिए।260℃अवशोषित पानी को हटाने के लिए पहले से गर्म करने से फिल्टर के प्रारंभिक छिद्रों का आकार तुरंत खुल जाता है, जिससे तापीय विस्तार और संकुचन के कारण फिल्टर प्लेट के छिद्रों के आंशिक अवरोध को रोका जा सकता है।बिजली या गैसहीटिंग का उपयोग प्रीहीटिंग के लिए किया जा सकता है, और सामान्य हीटिंग में 15-30 मिनट लगते हैं।
पिघला हुआ एल्युमीनियम फिल्टर बॉक्स से बाहर आने के बाद, लाउंडर से होकर अगले कास्टिंग प्लेटफॉर्म पर जाता है। इस समय, एल्युमीनियम हाइड्रोलिक हेड में होने वाले परिवर्तनों पर ध्यान दें और एल्युमीनियम तरल के प्रवाह की सामान्य मांग को बनाए रखें। सामान्य प्रारंभिक दबाव हेड है100-150 मिमीजब पिघला हुआ एल्युमीनियम बहना शुरू होता है, तो दबाव का स्तर नीचे गिर जाएगा।75-100 मिमीऔर फिर दबाव का स्तर धीरे-धीरे बढ़ेगा।
सामान्य निस्पंदन प्रक्रिया के दौरान,दस्तक देने से बचेंऔरफ़िल्टर प्लेट को कंपन करनासाथ ही, लॉन्डर को यह करना चाहिए कि...एल्यूमीनियम से भरा हुआएल्यूमीनियम के तरल पदार्थ में अत्यधिक हलचल से बचने के लिए पानी का प्रयोग करें।
छानने के बाद, फिल्टर प्लेट को समय पर निकालें और साफ करें। फ़िल्टर बॉक्स.
| आकार | मॉडल/मोटाई (मिमी) | पीपीआई | पैकिंग |
| 12 इंच | 305/40 | 20,30,40,50,60 | 10 पीस/कार्टन |
| 12 इंच | 305/50 | 10 पीस/कार्टन | |
| 15 इंच | 381/40 | 6 पीस/कार्टन | |
| 15 इंच | 381/50 | 6 पीस/कार्टन | |
| 17 इंच | 432/50 | 6 पीस/कार्टन | |
| 20 इंच | 508/50 | 5 पीस/कार्टन | |
| 23 इंच | 584/50 | 5 पीस/कार्टन |